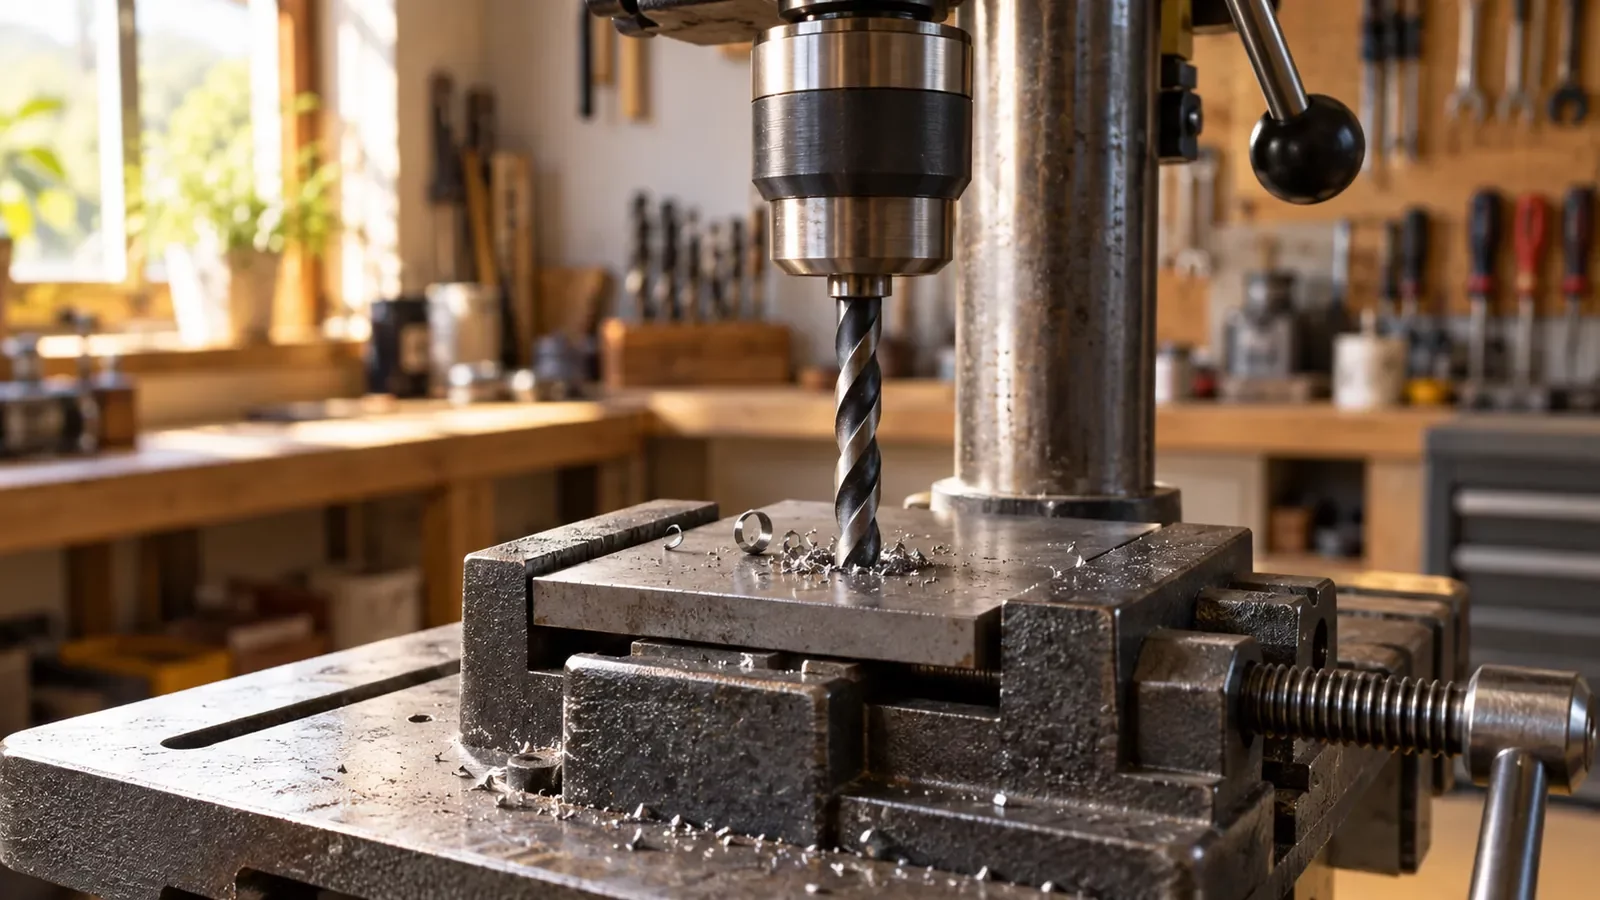
Percer droit et précis ne relève pas d'un tour de main réservé aux professionnels. Le résultat dépend de quelques conditions simples : un emplacement tracé et pointé avec soin, une pièce solidement bridée, un foret affûté et adapté au matériau, une vitesse cohérente avec son diamètre et un outil maintenu bien perpendiculaire. Avec une perceuse à colonne ou un bon support, un bricoleur méthodique obtient sans difficulté des trous justes à quelques dixièmes de millimètre près, ce qui suffit pour la très grande majorité des fixations, des assemblages et des montages de quincaillerie.
Au-delà, quand un trou doit recevoir un roulement, un axe ajusté ou une goupille serrée, le perçage seul ne suffit plus : il faut passer un alésoir, voire confier la pièce à un atelier équipé. Ce guide détaille les causes des trous de travers, le choix de l'équipement, le traçage, les gabarits, les vitesses selon le matériau, la précision réaliste et le moment où il vaut mieux passer la main à un professionnel.
Pourquoi un trou part-il de travers ?
Un trou raté a presque toujours une cause identifiable, et la connaître évite de la reproduire. Le défaut le plus fréquent est l'inclinaison : à main levée, un écart de quelques degrés passe inaperçu à l'œil, mais il décale nettement la sortie du trou sur une pièce épaisse. Viennent ensuite le décalage à l'amorce, quand le foret glisse avant de mordre, et l'ovalisation, quand la machine ou la pièce bouge pendant la coupe. Les causes les plus courantes sont les suivantes :
- Amorce non marquée : la pointe du foret patine, surtout sur le métal, avant de s'engager.
- Pièce tenue à la main ou mal calée, qui tourne ou se soulève pendant la coupe.
- Foret émoussé, mal affûté ou voilé, qui ne coupe que d'un côté.
- Vitesse trop élevée qui brûle l'arête, ou trop faible qui fait brouter le foret.
- Pression excessive qui fait fléchir les forets de petit diamètre.
- Jeu dans le mandrin, dans la broche ou dans la colonne d'un support peu rigide.
Le matériau joue aussi son rôle : un nœud dans le bois, un cordon de soudure sur un tube ou une surface bombée suffisent à dévier la pointe. Retenez surtout qu'aucun équipement ne compense un foret en mauvais état. Quand des trous qui sortaient propres deviennent ovales, bruyants ou fumants, c'est presque toujours le premier élément à contrôler, à réaffûter ou à remplacer, avant de soupçonner la machine ou votre geste.
Tracer et pointer : la précision commence avant le perçage
Tracer à la pointe plutôt qu'au crayon
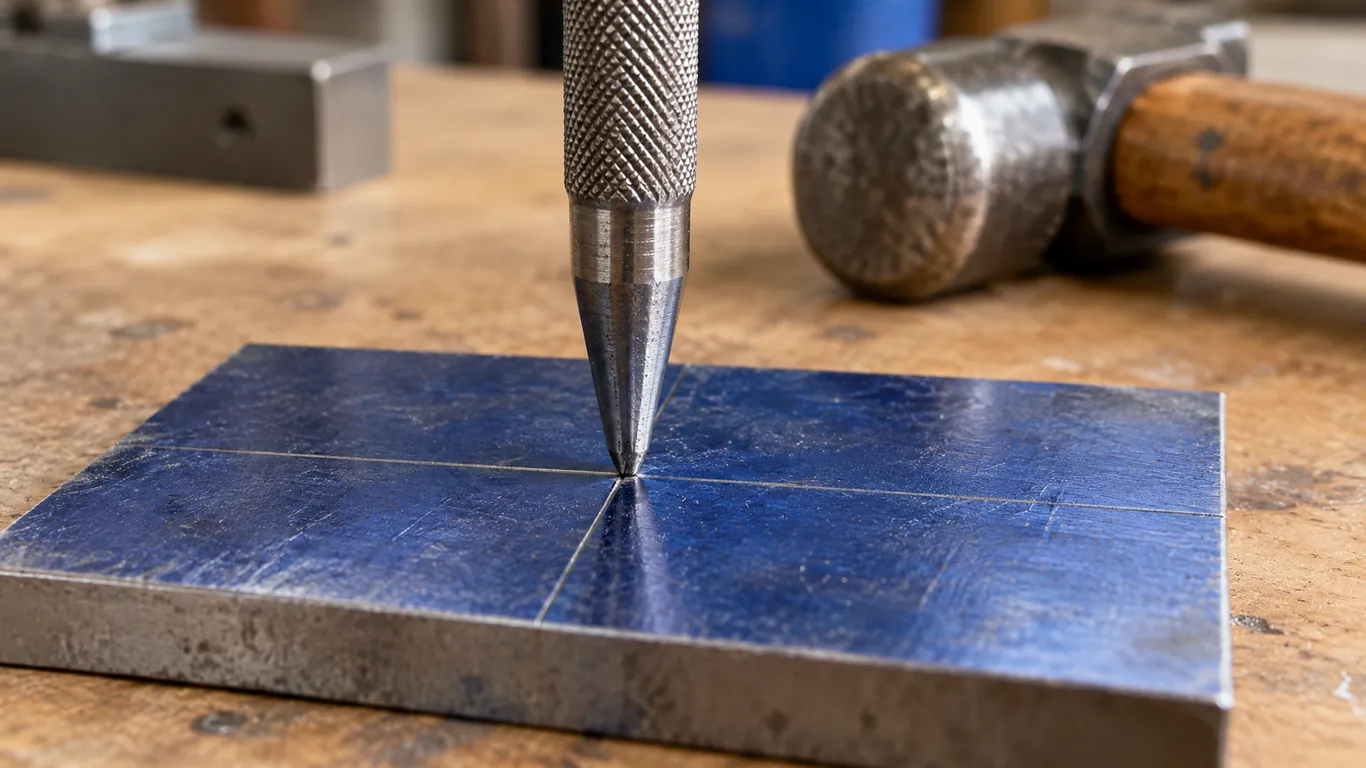
Un trait de crayon épais mesure facilement plusieurs dixièmes de millimètre de large, ce qui suffit à décaler un trou. Sur le métal, tracez à la pointe à tracer, éventuellement sur une couche de feutre marqueur qui fait ressortir le trait. Sur le bois, un crayon fin bien taillé ou une lame de cutter conviennent. Mesurez toujours à partir de la même référence, une arête bien droite ou un premier trou, pour ne pas cumuler les petites erreurs de cote en cote.
Pointer au pointeau
Le pointeau crée un petit cône dans lequel la pointe du foret vient se loger. Placez-le exactement au croisement des traits, inclinez-le légèrement pour viser, redressez-le, puis donnez un coup de marteau sec et mesuré. Contrôlez à la loupe : si l'empreinte est décalée, inclinez le pointeau du côté à rattraper et frappez de nouveau. Un pointeau automatique, qui se déclenche par simple pression, donne des empreintes régulières et convient bien aux tôles fines.
Amorcer avec un foret à centrer ou un avant-trou
Sur les gros diamètres dans l'acier, le centre du foret, appelé âme, coupe mal et pousse plus qu'il ne perce. Un avant-trou de petit diamètre, à peine plus large que cette âme, réduit l'effort et améliore le centrage. Le foret à centrer, court et très rigide, est encore plus précis pour amorcer. Les forets à pointe à 135° affûtée en croix se centrent d'eux-mêmes, même sur une surface bombée, et limitent le besoin de pointer.
Perceuse à colonne, support ou guide : que choisir ?
Le bon équipement dépend de la fréquence de vos perçages, des matériaux travaillés et de la taille des pièces. La perceuse à colonne reste la référence pour la perpendicularité et la répétabilité, mais un support pour perceuse portative ou un guide de perçage rend déjà de grands services sur un établi de particulier. Le tableau suivant résume les usages de chaque solution et leurs limites.
| Équipement | Idéal pour | Points forts | Limites |
|---|---|---|---|
| Perceuse à main seule | Fixations murales, bois tendre | Mobilité, aucun réglage | Perpendicularité approximative |
| Guide de perçage à poser | Trous droits sur une pièce en place | Léger, transportable, butée de profondeur | Course courte, rigidité modeste |
| Support pour perceuse portative | Petites séries sur l'établi | Économique, utilise votre perceuse | Jeu possible, vitesse peu adaptée au métal |
| Perceuse à colonne | Métal, séries, gros diamètres | Rigidité, plusieurs vitesses, table et étau | Encombrement, taille de pièce limitée |
Pour un support de perceuse portative, vérifiez d'abord le diamètre du collier : beaucoup de modèles sont prévus pour le col normalisé de 43 mm, mais toutes les perceuses ne l'ont pas. Préférez une colonne épaisse, une crémaillère sans jeu et un socle percé pour être vissé sur l'établi. Pour une perceuse à colonne, regardez la course de la broche, la distance entre la colonne et l'axe du foret, la plage de vitesses et la qualité du mandrin.
Comment régler et utiliser une perceuse à colonne en sécurité ?
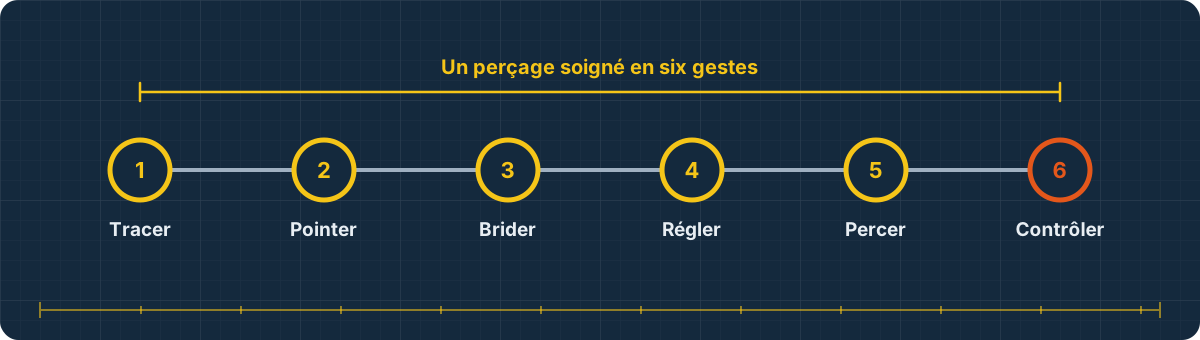
Avant le premier trou, vérifiez l'équerrage de la table : serrez une tige bien droite ou la queue d'un foret dans le mandrin, puis posez une équerre sur la table, contre la tige, dans deux directions perpendiculaires. Si la lumière passe d'un côté, corrigez l'inclinaison de la table. Réglez ensuite la butée de profondeur, indispensable pour les trous borgnes, et glissez une cale martyre sous la pièce pour protéger la table et soutenir la sortie du foret. Le déroulé d'un perçage soigné tient ensuite en six étapes :
- Tracer et pointer l'emplacement du trou.
- Brider la pièce dans un étau de perçage ou avec des serre-joints.
- Choisir le foret et régler la vitesse selon le matériau et le diamètre.
- Amorcer, puis percer avec une avance régulière en dégageant les copeaux.
- Réduire l'avance en fin de trou pour éviter l'arrachement à la sortie.
- Ébavurer, puis contrôler le diamètre et la position.
Côté sécurité, la règle de base rappelée par les organismes de prévention est simple : ne maintenez jamais une pièce à la main, bloquez-la soigneusement, surtout s'il s'agit d'une tôle mince qui peut se mettre à tourner si le foret accroche. Ne portez pas de gants pendant le perçage, car ils peuvent être happés par le mandrin. Attachez les cheveux longs, retirez bijoux et montre, portez des vêtements ajustés et des lunettes de protection, et retirez toujours la clé du mandrin avant de démarrer.
Gabarits : répéter le même trou sans se tromper
Dès que plusieurs trous doivent être identiques, le gabarit est plus fiable que le traçage répété. Le principe est simple : une plaque percée une seule fois avec soin, que l'on plaque ou que l'on bride sur chaque pièce. Pour les assemblages par tourillons, des gabarits réglables à canons métalliques guident la mèche à la bonne distance du chant. Pour les étagères, une réglette percée à pas constant aligne tous les taquets sans effort de mesure.
Un gabarit maison se fabrique en quelques minutes : percez une chute de contreplaqué ou de bois dur sur la perceuse à colonne, ajoutez une butée qui vient en appui contre le bord de la pièce et notez dessus le diamètre et l'usage. Pour la quincaillerie de meuble, un gabarit évite les erreurs de position qui empêchent ensuite une porte de fermer correctement, comme l'explique notre guide pour poser une charnière et des coulissants.
Sur la perceuse à colonne : guide et butées
Sur la table, une règle bien droite fixée par deux serre-joints fait office de guide parallèle : tous les trous se retrouvent à la même distance du bord. Ajoutez une butée en bout de pièce pour la position en longueur et utilisez la butée de profondeur de la broche pour les trous borgnes. Ce montage simple transforme une série de vingt trous en travail régulier, sans traçage individuel, et réduit fortement le risque d'erreur.
Quelle vitesse de rotation choisir selon le matériau ?
La donnée qui compte n'est pas directement le nombre de tours par minute, mais la vitesse de coupe, c'est-à-dire la vitesse à laquelle l'arête du foret défile dans la matière, exprimée en mètres par minute. On en déduit la vitesse de rotation avec la formule N = 1 000 × Vc / (π × D), où D est le diamètre du foret en millimètres. Conséquence pratique : plus le foret est gros, plus il doit tourner lentement.
Le tableau ci-dessous donne des ordres de grandeur pour des forets en acier rapide, tirés de valeurs pédagogiques courantes en usinage. Ce sont des points de départ : les forets revêtus acceptent davantage, une perceuse de bricolage peu rigide justifie de rester dans le bas de la plage, et les indications du fabricant du foret priment toujours sur ces repères généraux.
| Matériau | Vitesse de coupe indicative | Foret de 6 mm | Foret de 10 mm | Lubrification |
|---|---|---|---|---|
| Acier non allié | 30 m/min | environ 1 600 tr/min | environ 950 tr/min | Huile de coupe |
| Acier inoxydable | 12 m/min | environ 650 tr/min | environ 400 tr/min | Huile de coupe abondante |
| Fonte grise | 25 m/min | environ 1 300 tr/min | environ 800 tr/min | À sec |
| Laiton | 40 m/min | environ 2 100 tr/min | environ 1 300 tr/min | Huile légère |
| Aluminium | 60 m/min | environ 3 200 tr/min | environ 1 900 tr/min | Huile ou pétrole |
Sur une perceuse à colonne à poulies, choisissez le rapport le plus proche, de préférence un peu en dessous. Pour l'inox, gardez une avance franche et continue : laisser le foret frotter sans couper durcit la surface et rend la suite du perçage très difficile. Le choix du foret lui-même compte autant que la vitesse, et notre article pour savoir quel foret choisir pour une perceuse vous aidera à trancher selon le support.
Bois, plastiques, carrelage
Le bois tolère des vitesses élevées pour les petits diamètres, mais les mèches plates, les scies cloches et les mèches à façonner de gros diamètre doivent tourner lentement. Les plastiques fondent si l'on insiste : vitesse modérée, foret bien affûté et sorties fréquentes pour refroidir. Le carrelage et le verre se percent sans percussion, à vitesse lente, avec un foret prévu pour ces matériaux et un filet d'eau qui refroidit la pointe.
Lubrifier, débourrer, ébavurer : percer le métal sans surchauffe
La lubrification réduit la chaleur et le frottement, prolonge la vie du foret et améliore l'état de surface du trou. Sur l'acier, quelques gouttes d'huile de coupe déposées au pinceau suffisent pour un perçage occasionnel ; l'inox en demande nettement plus. La fonte se perce en général à sec, ses copeaux poudreux s'évacuant mal avec l'huile. Une fumée bleutée ou des copeaux qui changent de couleur signalent une vitesse trop élevée ou un foret émoussé.
Dès que le trou devient profond par rapport à son diamètre, les copeaux s'accumulent dans les goujures, chauffent et finissent par bloquer le foret. Remontez régulièrement pour les évacuer : c'est le débourrage. En fin de trou, réduisez l'avance, car le foret a tendance à s'engager brutalement au moment où il débouche, surtout dans les tôles fines, ce qui arrache la sortie ou fait tourner la pièce si elle est mal bridée.
Un trou n'est terminé qu'une fois ébavuré. Une fraise à chanfreiner ou un ébavureur manuel retire en un tour le bourrelet coupant laissé à l'entrée et à la sortie. Sur le bois, une cale martyre plaquée sous la pièce évite les éclats en sortie ; vous pouvez aussi percer jusqu'à ce que la pointe de la mèche apparaisse, puis terminer par l'autre face.
Quelle précision attendre, et comment la contrôler ?
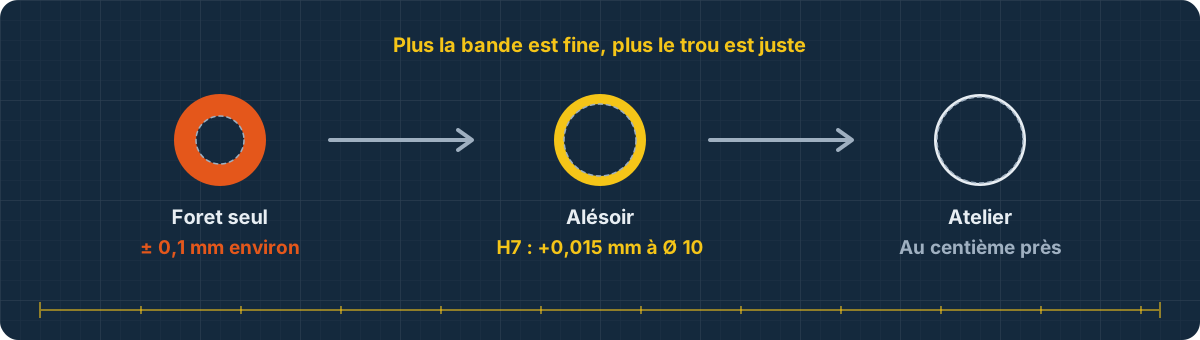
Un trou percé au foret hélicoïdal n'est jamais exactement au diamètre nominal : il sort en général un peu plus grand, et les guides techniques d'outillage situent sa précision autour d'un dixième de millimètre dans de bonnes conditions. C'est largement suffisant pour une vis, une cheville, un boulon de passage ou un tourillon collé. Ce n'est en revanche pas assez pour un roulement monté serré ou pour un axe qui doit tourner sans jeu.
Pour ces ajustements, on perce légèrement sous la cote, puis on passe un alésoir, qui retire quelques dixièmes de millimètre et calibre le trou. La tolérance H7, très courante, autorise par exemple de 0 à +0,015 mm sur un diamètre de 10 mm. Un fabricant d'alésoirs préconise de laisser environ 0,1 à 0,2 mm sur le diamètre jusqu'à 6 mm, puis 0,2 à 0,3 mm jusqu'à 16 mm.
Contrôler le résultat
Mesurez le diamètre au pied à coulisse avec les becs intérieurs, dans deux directions perpendiculaires pour détecter une éventuelle ovalisation. Pour la perpendicularité, glissez une tige ou un foret du bon diamètre dans le trou et posez une équerre contre lui. Pour l'entraxe de deux trous de même diamètre, mesurez entre leurs bords les plus proches et ajoutez un diamètre. Une tige témoin du bon diamètre donne une réponse immédiate : elle entre ou elle n'entre pas.
Quand confier le travail à un atelier d'usinage ?
Le perçage d'atelier domestique atteint ses limites dans plusieurs situations : un trou de grand diamètre dans une pièce épaisse en acier, des trous dont la position doit être tenue au centième, plusieurs alésages qui doivent être parfaitement alignés, un logement de roulement, ou une pièce trop lourde pour la table de la perceuse. Dans ces cas, un atelier dispose de machines rigides et de moyens de mesure qui garantissent le résultat, là où l'acharnement à la maison abîme souvent la pièce.
Pour reprendre un logement ou réaliser de gros trous alignés sur une pièce massive, l'atelier ne se contente pas d'un foret : il alèse, c'est-à-dire qu'il agrandit et calibre le trou avec un outil réglable, sur une machine conçue pour cela. Si vous souhaitez comprendre ces opérations avant de demander un devis, notre article qui explique ce qu'est une aléseuse numérique distingue clairement perçage, alésage et tolérances de fabrication. Munissez-vous ensuite d'un croquis coté, de la matière et de la fonction du trou.
Liste de vérification avant de percer
La plupart des trous ratés s'expliquent par un oubli dans la préparation plutôt que par un manque d'habileté. Prenez l'habitude de passer en revue ces points avant chaque perçage important, surtout sur une pièce difficile à remplacer ou déjà travaillée. Cela ne prend qu'une minute et évite bien des pièces gâchées.
- Le tracé part d'une référence unique et a été vérifié deux fois.
- L'empreinte de pointeau est centrée sur le croisement des traits.
- La pièce est bridée, avec une cale martyre dessous.
- Le foret est affûté, droit, adapté au matériau et bien serré.
- La vitesse correspond au matériau et au diamètre du foret.
- La butée de profondeur est réglée pour un trou borgne.
- L'huile de coupe est à portée de main pour le métal.
- Lunettes en place, pas de gants, cheveux attachés, clé de mandrin retirée.
Questions fréquentes
Peut-on percer droit sans perceuse à colonne ?
Oui, pour des trous courants. Un guide de perçage à poser ou un support pour perceuse portative améliore nettement la perpendicularité. À main levée, placez une équerre à côté du foret pour contrôler l'angle dans deux directions, ou percez d'abord un bloc de bois dur sur une machine et servez-vous-en comme canon de guidage. Pour le métal épais ou les séries, la perceuse à colonne reste plus sûre.
Faut-il toujours faire un avant-trou dans le métal ?
Pas toujours. Pour les petits diamètres, un bon coup de pointeau suffit. Pour les gros diamètres, l'avant-trou réduit l'effort, limite la chauffe et améliore le centrage, car le centre du foret coupe mal. Choisissez-le à peine plus large que l'âme du foret final, pas davantage : un avant-trou trop gros fait brouter le second foret et peut donner un trou polygonal.
Pourquoi mon foret n'avance plus dans l'inox ?
Le plus souvent, la surface a durci parce que le foret a frotté sans couper, à cause d'une vitesse trop élevée ou d'une avance trop timide. Arrêtez, laissez refroidir, vérifiez l'affûtage et reprenez à vitesse basse avec une avance franche et beaucoup d'huile de coupe. Un foret prévu pour les métaux durs, souvent à pointe à 135°, facilite nettement le travail.
Quelle huile utiliser pour percer le métal ?
Une huile de coupe ou un fluide de perçage vendu pour cet usage reste le meilleur choix pour l'acier et l'inox. Appliquez-la au pinceau ou en goutte à goutte, avant et pendant le perçage. La fonte se perce généralement à sec. Évitez les huiles moteur usagées, salissantes et peu efficaces, et essuyez la pièce après le travail pour éliminer les résidus.
Comment percer un trou centré dans un tube ou un rond ?
Calez la pièce dans un vé ou dans un étau à mâchoires prismatiques pour qu'elle ne roule pas. Tracez l'axe avec une équerre à centrer, pointez fermement, puis amorcez avec un foret à centrer ou un petit avant-trou. Sur un tube, percez lentement au moment de traverser la seconde paroi, car le foret a tendance à s'engager brutalement.
Comment rattraper un trou légèrement décalé ?
Si le décalage est faible et que le trou n'a pas atteint son diamètre final, vous pouvez l'agrandir vers le bon côté avec une lime ronde, puis reprendre au foret définitif. Sinon, la solution propre consiste à boucher le trou, avec un tourillon collé dans le bois ou un bouchon fileté dans le métal, puis à percer de nouveau à côté ou à décaler la pièce associée.